052-811-3116
 052-821-1929
 お問い合わせ
Precision Machining Services
 Precision Machining Services
超精密旋盤加工サービス

超精密旋盤加工が実現できる理由


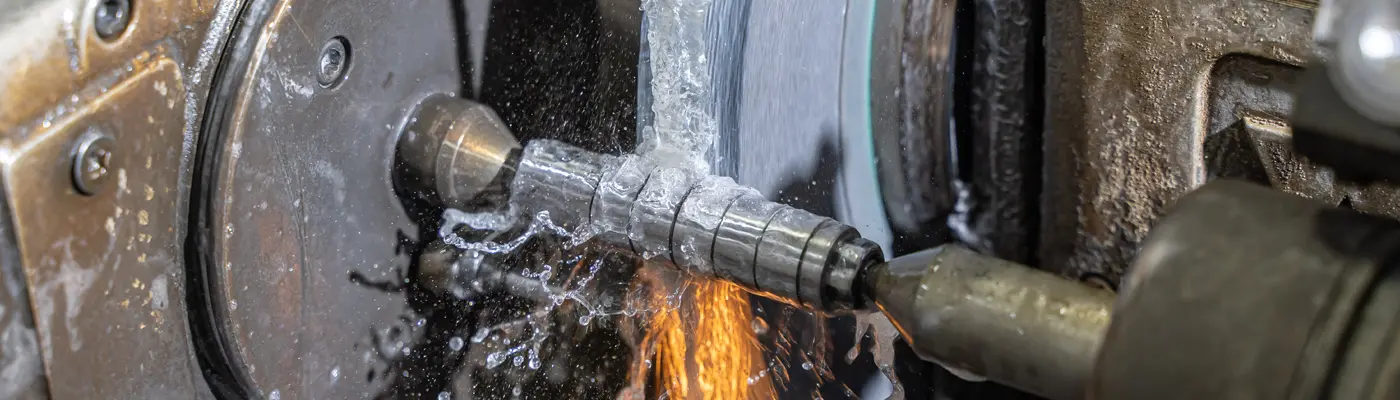
高広工業では、超精密NC旋盤「UPL-1K」を用い、真円度1~2μm、円筒度1~3μmの超精密旋盤加工に対応しています。UPL-1Kは、摩擦や回転時の振動を抑えるエアベアリング主軸と、床や周辺設備から伝わる振動を遮断する除振機構を備えています。
ただし、超精密旋盤を導入するだけで、数μm単位の精度を安定して出せるわけではありません。高広工業では、研削加工で培った芯出し技術、ワークの変形を抑える専用治具、材質や硬度に応じた刃具選定を組み合わせ、部品ごとに加工条件を構築しています。
エアスピンドル関連部品、光学系部品、スピンドル、軸受部品、高精度な内外径・R形状など、回転精度と仕上がりが求められる部品は、高広工業へご相談ください。
加工スペック
製品の性能や加工精度を一覧で確認できる項目です。寸法・精度・材料など、製品選定に必要な情報をわかりやすくまとめています。
| 加工範囲 | φ300×130mm |
|---|---|
| 真円度 | 1~2μm |
| 円筒度 | 1~3μm |
※ 上記は加工実績を含む目安です。サイズ、形状、材質、硬度、保持方法、要求面粗度によって、対応できる精度は異なります。詳しくは図面を添付のうえお問い合わせください。
超精密旋盤加工サービスが選ばれる理由
研削加工で培った芯出しと専用治具設計
超精密旋盤の性能を引き出すには、加工前の芯出しが欠かせません。特に、既存の内径を基準に仕上げる部品では、内径と主軸の回転中心をゼロを狙って合わせる必要があります。
また、薄肉部品や高精度部品は、チャックで強くつかむだけでも変形します。加工中に寸法が出ていても、チャックから外した後に形状が戻り、真円度や寸法が変化することがあります。当社では、研削加工で培った芯出し技術と、把握力を抑えながら安定して保持できる専用治具により、芯ずれや保持による変形を抑えます。
材質と形状に合わせた刃具選定
アルミなどの非鉄金属やめっき加工品にはダイヤモンド工具、SKDやS45Cなどの鉄系材料にはCBN工具など、材質と硬度に応じて刃具を使い分けます。
刃具の材質だけでなく、刃先形状の選定も重要であり、ワークの材質、形状、必要な面粗度、切削抵抗を踏まえて選定します。さらに、切込み量、送り、回転数を調整し、寸法精度と加工面を出しています。
旋盤加工と研削加工の両方を踏まえた工法提案
高硬度材の仕上げには研削加工が適する一方、アルミなどの非鉄金属、比較的軟らかいめっき層、異なる材質を焼きばめした部品では、砥石の目詰まりや材質ごとの削れ方の違いによって、加工時間や仕上がりが安定しない場合があります。
高広工業は、旋盤加工と研削加工の両方に対応しています。加工法を先に決めるのではなく、材質、硬度、形状、要求精度、面粗度、数量を確認し、超精密旋盤で対応するのかや、工法転換、研削との組み合わせなどを検討します。
まずはお気軽にご相談ください。
超精密旋盤加工の
ご依頼・お見積もりはこちら
超精密加工事例
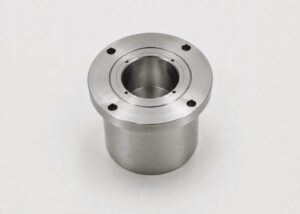
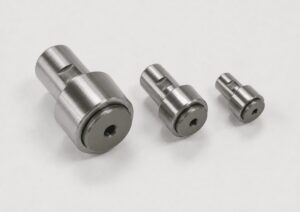
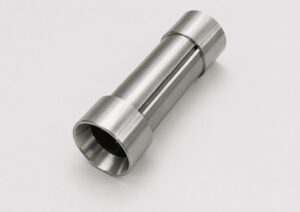
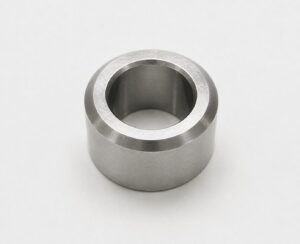
当社がこれまでに手がけてきた超精密旋盤加工事例を紹介します。