052-811-3116
 052-821-1929
 お問い合わせ
 Technical Column
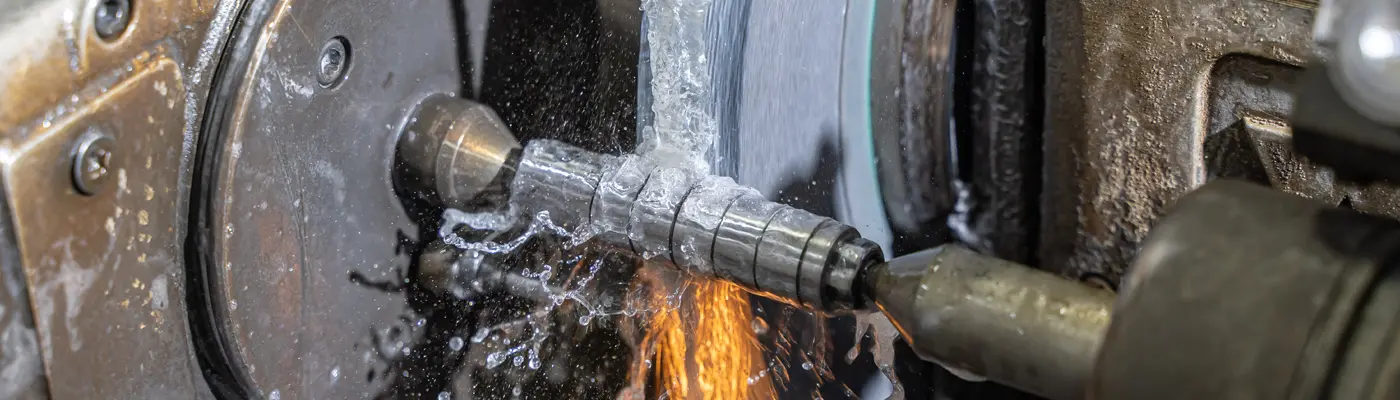
円筒研削加工とは、回転させた円筒状の工作物に砥石を当て、外周面を高精度に仕上げる加工方法です。シャフトやスピンドル、ローラー、スリーブなど、回転精度や嵌合精度が求められる部品に用いられます。
加工精度は、加工機の性能や設定値だけで決まりません。芯出し、センター穴、砥石、締め付け方、温度変化などが仕上がりに影響します。ここでは円筒研削の基本と精度を安定させるポイントを解説します。
円筒研削加工とは
円筒研削加工は、一般的に工作物の両端を主軸台と心押し台で支持し、工作物と砥石を回転させながら外周を少しずつ削ります。焼入れ後の硬質材にも対応でき、ミクロン単位の寸法調整が必要な最終仕上げ工程で使用されます。
管理するのは外径寸法だけではありません。真円度、円筒度、同軸度、振れ、面粗さも重要です。これらの精度が不足すると、高速回転時の振動や異音、軸受の偏摩耗、摺動抵抗の増加などにつながります。
円筒研削加工の主な方法
円筒研削加工は、砥石の当て方や工作物の動かし方によって、主に次の3種類に分けられます。
| 加工方法 | 特徴 | 適した工作物 |
| トラバース研削 | 工作物を軸方向に往復させる | 長尺シャフトなど、砥石幅より長い部品 |
| プランジ研削 | 砥石を径方向へ切り込む | 段付き部や幅の狭い加工部 |
| アンギュラ研削 | 砥石を斜め方向から切り込む | 外径と端面を同時に仕上げる部品 |
加工方法は、形状だけでなく、要求面粗度、加工効率、研削抵抗も踏まえて選定します。長尺部品では、加工時のたわみを考慮し、支持方法まで検討する必要があります。
センター穴の状態が仕上がり精度に与える影響
両センター支持では、センター穴が加工基準になります。左右のセンター穴で位置、角度、大きさが異なると、支持姿勢が変わり、テーパーや振れが発生しやすくなります。同じ寸法の工作物を同じ条件で加工しても、センター穴の状態がそろっていなければ仕上がりは安定しません。
センター穴に切りくずや異物が付着している場合や、表面に傷がある場合も注意が必要です。熱処理後はセンター穴が変形している可能性もあるため、加工前に清掃と状態確認を行います。
5μm以下の厳しい精度が求められる場合には、センタ穴研削(GCN)も選択肢になります。センター穴の真円度や左右の状態を整えることで、その後の円筒研削における振れ、真円度、同軸度の安定につながります。必要性は、工作物の形状や材質、要求公差から判断します。
円筒研削の精度を左右する「芯出し」
芯出しとは、工作物の中心軸と機械の回転軸を合わせる作業です。芯がずれた状態で加工すると、外径寸法が公差内でも、真円度や円筒度、振れが悪化します。両端の支持位置がそろっていなければ、片側から反対側に向かって径が変化するテーパーの原因にもなります。
特に注意したいのが、仕上げ工程へ移る前の再確認です。粗研削で想定以上に削っていたり、加工中の負荷で工作物の位置がわずかに変化していたりすることがあります。「一度芯を出したから問題ない」と考えず、仕上げ前に振れと支持状態を確認します。
治具の締め付け方も重要です。強く締めすぎると工作物に軸方向の力が加わり、細長い部品や薄肉部品が変形します。一方、締め付けが弱ければ加工中に位置がずれます。工作物を微調整しながら芯を出し、振れを確認したうえで適切な力で締め直します。
円筒研削の精度を安定させる砥石の選定と管理
砥石は、工作物の材質や硬度、研削代、求める面粗度に合わせて選定します。砥粒や粒度、結合度が適切でないと、目詰まりや研削焼けが発生し、研削抵抗も大きくなります。焼入れ鋼、ステンレス、鋳鉄、硬質クロムめっき品では適した条件が異なります。
砥石の切れ味と形状を整えるドレッシングも欠かせません。摩耗した状態では寸法の再現性や面粗さが低下するため、加工数量や材質に応じて実施するタイミングを管理します。
仕上げ代を多く残すと加工負荷や発熱が増え、少なすぎると前工程の変形や加工痕を除去できません。最終切り込み後に送りを止めて研削するスパークアウトも含め、工作物ごとに条件を組み立てます。
温度変化が円筒研削の精度に与える影響
ミクロン単位の円筒研削では、わずかな温度変化も無視できません。朝の立ち上げ時と連続運転後では機械の温度が異なり、主軸台やテーブルの位置が変化する場合があります。空調が停止したときや、加工を中断して時間が空いたときも同様です。
加工再開時には機械位置と工作物の寸法を確認します。加工直後の工作物は研削熱で膨張していることもあるため、機械、工作物、工場内の温度を含めた管理が必要です。
長尺・段付き・薄肉形状の円筒研削が難しい理由
長尺部品は、自重や研削抵抗によって中央部がたわみ、両端と中央で外径差が生じる場合があります。段付き部品では、複数の外径を同一基準で仕上げながら、軸方向の寸法関係も管理しなければなりません。
薄肉部品は、治具の締め付けや研削熱によって変形しやすい形状です。加工中は寸法が出ていても、治具を外した後に形状が戻ることがあります。形状と材質に応じて、締め付け方法、研削順序、切り込み量を調整します。
円筒研削加工に関するよくある質問
Q. 円筒研削ではどの程度の精度を実現できますか?
工作物の大きさ、形状、材質によって異なります。高広工業では、寸法公差±1μm、真円度1μm、同軸度1μm、面粗度Ra0.1μmの加工実績があります。実現可能な精度は、図面と加工条件を確認したうえで判断します。
Q. 円筒研削で真円度や振れが安定しない原因は何ですか?
芯出しのずれ、センター穴の傷や形状差、支持力の不足、砥石の摩耗、加工熱、機械の熱変位などが考えられます。加工条件だけを変更するのではなく、工作物の支持状態から順番に確認することが重要です。
Q. センター穴がない工作物も円筒研削できますか?
形状によっては、チャックや専用治具を使用して加工できます。ただし、保持できる部分や基準面、要求される同軸度によって方法が変わるため、加工前の検討が必要です。一般的にセンター穴があった方が精度は出しやすい。
Q. 焼入れ後の鋼材も円筒研削できますか?
対応できます。材質や硬度に応じて砥石、切り込み量、送り量、ドレッシング条件を選定します。熱処理による変形がある場合は、ひずみ取りや研削代の検討も必要です。
まとめ|円筒研削の精度は加工前の準備から決まる
円筒研削加工で真円度や振れを安定させるには、芯出し、センター穴、砥石、締め付け、温度変化を一つずつ管理する必要があります。高精度部品では、加工前の基準づくりと工程途中の確認が仕上がりを左右します。
高広工業では、材質や形状に応じて砥石と加工条件を選定し、切削、熱処理、研削、検査まで一貫して対応しています。円筒研削の精度や加工方法でお困りの際は、ぜひお気軽にご相談ください。